
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat

A gyűrődési szabály A csomagolás mögötti feldolgozás
A csomagolás kívülről egyszerűnek tűnhet, de a kartondoboz végső teljesítményét a szerszámszerkezeten belüli számos részlet határozza meg. A csomagnak a megfelelő pozícióba kell hajtania, simán ki kell nyílnia, stabilnak kell maradnia a gyártás során, és bizonyos esetekben ellenőrzött módon szét kell szakadnia vagy szét kell válnia.
Ezeket a követelményeket különböző vonalszerkezetekké alakítják át a szerszámkészítés során. A gyűrődési szabályoknak, a vágási vonalaknak, a perforálásnak és az áthidalásnak mind más a célja, és ezek elhelyezkedésének meg kell felelnie a csomagolás kialakításának.
A szerszámkészítők számára a kihívás nem egyszerűen a különböző hosszúságú vonalak elkészítése. A fontosabb feladat annak biztosítása, hogy minden feldolgozott sor megfeleljen a végső karton által megkövetelt szerkezetnek.
A csomag nem minden része igényel azonos feldolgozást
Az összecsukható kartondoboz általában paneleket, összecsukható részeket, nyílásokat és csatlakozó területeket tartalmaz. Ezek a különböző részek nem ugyanazt a funkciót látják el, így nem mindig használhatják ugyanazt a vonaltípust.
A gyűrődési szabályt főként egy ellenőrzött hajtásvonal létrehozására használják. A kartonpapírt egy előre meghatározott pozícióban hajtogatja anélkül, hogy teljesen átvágná.
A vágást ott alkalmazzák, ahol az anyagot teljesen el kell választani. A perforáció olyan területekre alkalmas, ahol ellenőrzött szakításra van szükség, míg az áthidalással a kiválasztott szakaszok összeköttetésben maradhatnak a stancolt vágás után.
Egyetlen szerszámban ezek a szerkezetek együtt működhetnek. A végeredmény nem csak az egyedi feldolgozási módtól függ, hanem attól is, hogy az egyes sorok megfelelően vannak-e elhelyezve a többihez képest.
Vágás: A szükséges hosszúságok előkészítése
Mielőtt a gyűrődési szabályt egy szerszámba össze lehetne állítani, először elő kell őket készíteni a szerszámtervben szereplő méreteknek megfelelően.
A kartondoboz különböző részei eltérő hosszúságot igényelnek. A külső vágószakaszok, a felhajtható szakaszok és a speciális szerkezetek eltérő vonalhosszúságot igényelhetnek.
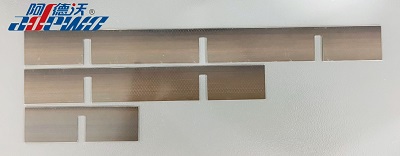
Ha egy vonalat túl hosszúra vagy túl rövidre vágnak, az befolyásolhatja helyzetét a szerszám összeszerelése során. Bonyolultabb szerszámszerkezeteknél még a kis eltérések is megnehezíthetik a telepítést, vagy befolyásolhatják, hogy a feldolgozott szakaszok hogyan felelnek meg az eredeti tervnek.
Éppen ezért a hossz-azonosítás, a válogatás és a vágás fontos lépései a sor-előkészítésnek.
Azok a gyártók, akik egyszerre több kartondobozt kezelnek, a különböző vonalhosszúságok automatikus azonosítása leegyszerűsítheti az előkészítési folyamatot, és csökkentheti az anyagok manuális szétválasztásának szükségességét az összeszerelés előtt.
Perforáció: Ellenőrzött szakadás létrehozása
Nem minden csomagot úgy terveztek, hogy csak összecsukással nyíljon ki.
Sok kartondoboz és kartoncsomag tartalmaz letéphető részeket, könnyen nyitható részeket vagy más szerkezeteket, amelyeket kézzel kell szétválasztani. Ezeknél az alkalmazásoknál a folyamatos vágási vonal túl korán választaná el a szakaszt.
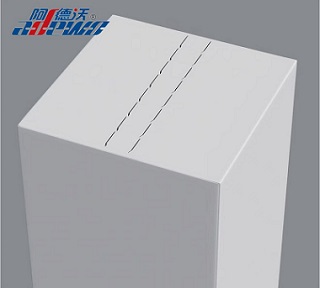
A perforáció ehelyett szakaszos vágószerkezetet hoz létre. A vágatlan részek a csomagolást összekötve tartják a felnyitás előtt, míg a vágott részek meghatározott utat biztosítanak a szakításhoz.
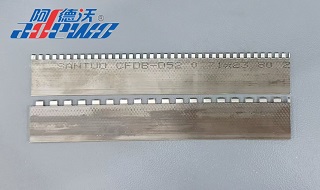
A perforáció elrendezésének illeszkednie kell a csomagolás szerkezetéhez és a tervezett nyitási módhoz. A túl sok vágás gyengítheti a csatlakozást, míg az elégtelen vágás megnehezítheti a csomagolás elszakadását.
Ez az oka annak, hogy a perforálás a vágástól és a gyűrődéstől eltérő feldolgozási követelmény.
Áthidalás: Kapcsolódási pontok karbantartása
Egy másik gyakori követelmény a karton egyes részeinek csatlakoztatása a stancolt kivágás után.
Az áthidalás meghatározott kapcsolódási pontokat hoz létre a feldolgozott vonal mentén. Ezek a pontok segítenek megőrizni a lap sértetlenségét a gyártás, a kezelés vagy a későbbi műveletek során.
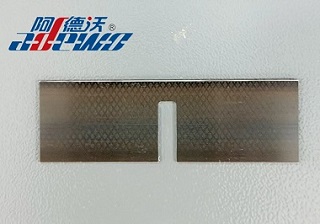
Egyes matricaszerkezeteknél egyetlen híd nem elegendő. Egy szakaszon több csatlakozási pontra lehet szükség, ahol a több áthidalás hasznossá válik.
Egyes tervek mindkét oldali áthidalást is igényelhetnek, megfelelő hídpozíciókkal a vonal mindkét oldalán.
A hidak elhelyezkedését, számát és elrendezését a szerszám kialakításával együtt kell figyelembe venni. Céljuk nem egyszerűen csatlakozási pontok hozzáadása, hanem a szükséges egyensúly biztosítása a vágás és a fennmaradó csatlakozás között.
Ajkazás: A sarokvágás javítása
Egyes kartonszerkezetek további feldolgozást igényelnek a sor végén, különösen ott, ahol több sor találkozik, vagy ahol fontos a tiszta sarok.
Az ajkazás egy bevágást hoz létre a szabály végén. A kartonos préselésnél ez segíthet csökkenteni a vágás utáni sarkokban a maradék kartonpapírt, ami tisztább sarkot eredményez.
Az ajkazás abban is segíthet, hogy csökkentse az interferenciát, amikor a szabályok kereszteződnek vagy össze vannak állítva. Ez akkor válik relevánsabbá, ha a szerszám kompakt vagy bonyolult vonalszerkezeteket tartalmaz.
Bár a feldolgozott bevágás kicsi, befolyásolhatja a szomszédos vonalak közötti kölcsönhatást és a kész karton minőségét.
Hogyan készülnek ezek a sorok a szerszám összeszerelése előtt?
Az előkészítési folyamat a digitális szerszám tervezésével kezdődik.
A szükséges sorinformációk meghatározása után a különböző hosszúságokat azonosítani és rendezni kell. A vonalak ezután a meghatározott hosszra vághatók, míg a speciális megmunkálást igénylő szakaszok perforálást, áthidalást, peremezést vagy csupaszítással kapcsolatos szerkezeteket kaphatnak.
A szerszámkészítők számára ezek a lépések szorosan összefüggenek. A vágási hossznak, a feldolgozási pozíciónak és a végső összeszerelésnek meg kell felelnie az eredeti tervfájlnak.
A csomagolási szerkezetek részletesebbé válásával a kézi előkészítés többszöri mérést, válogatást és feldolgozást vonhat maga után. A szervezettebb automatizált előkészítési folyamat ezért elősegítheti a digitális tervezésről a fizikai formatervezésre való átállás következetesebbé tételét.
ADEWO ABM-X1E PROHosszosztályozó vágógép
Az ADEWO ABM-X1E PRO hosszválogató vágógép egyesíti az automatikus vonalhossz-azonosítást és szortírozást vágással és több soros feldolgozási funkcióval.
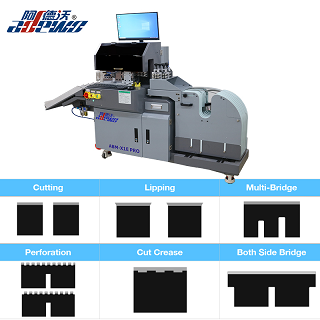
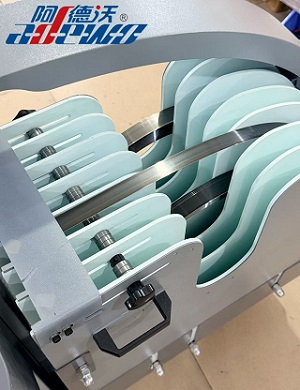
A szerszámgyártáshoz tervezett gép 7 vonaltekercset támogat, és 0,71, 1,05 és 1,42 mm-es vonalvastagságú, 22 és 60 mm közötti vonalmagasságokkal kezeli.
Feldolgozó funkciói a következők:
Hossz rendezés
Vágás
Ajkazás
Többszörös áthidalás
Mindkét oldali áthidalás
Perforáció
A gép támogatja a DXF és DWG fájlformátumokat, lehetővé téve a feldolgozási információk elkészítését az általánosan használt formatervezési fájlokból.
| Választható szabályvastagság | 0,71, 1,05, 1,42 mm |
| Támogatott szabálymagasság | 22-60 mm |
| Három eszköz funkció |
Hídolás, Vágás, Ajkazás, Mindkét oldali híd |
| Négy eszköz funkció | Áthidalás, Vágás, Ajkazás, Perforáció, Mindkét oldali híd |
| Választható funkciók | Vágott gyűrődés, Conner Cut, 4 pt/8 pt gyűrődési szabály, csíkozási szabály |
| Gép súlya | 330 kg |
| Teljes méret | 1750*760*1250mm (HxSzxH) |
A csomagolástervezéstől a soros feldolgozásig
Egy csomag egyszerűnek tűnhet, ha késztermékként tekintjük, de hajtogatása, kinyitása, szakítása és hulladékeltávolítási teljesítménye szorosan kapcsolódik a mögötte lévő szerszámszerkezethez.
A gyűrődési szabály határozza meg a kartonpapír behajtási helyét. A vágás határozza meg, hol válik el az anyag. A perforáció ellenőrzött szakítási útvonalat hoz létre, míg az áthidalás fenntartja a kiválasztott kapcsolatokat. Az ajkazáshoz és a lehúzáshoz kapcsolódó szerkezetek konkrétabb követelményeket elégítenek ki a szerszámon belül.
Minden folyamatnak megvan a maga célja, de egyik sem létezik a csomagolás kialakításától függetlenül.
A digitális szerszámfájl meghatározza a szükséges struktúrát, és a pontos vonal-előkészítés ezt az információt feldolgozott sorokká alakítja, amelyek készen állnak a szerszám összeállítására. Ez a kapcsolat a csomagolás tervezése, a szerszámgyártás és a soros feldolgozás között lehetővé teszi, hogy a digitális tervezésben az apró részletek megbízható funkciókká váljanak a kész csomagolásban.
Következő:
Hogyan készítsünk papírzacskó matricákat
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat