
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat

Papírzacskók mindenhol vannak – élelmiszerboltokban, kiskereskedelmi üzletekben, elvitelre szolgáló pultokban. De minden tiszta, jól hajtogatott papírzacskó mögött van egy eszköz, amelyet a legtöbben soha nem látnak: a kocka. A papírzacskó matrica egy rétegelt lemez, éles acélvonalakkal (vágási szabály) és gyűrődési szabályokkal, amelyek lézerrel vágott nyílásokba vannak beállítva. Papírra nyomva levágja a zacskó formáját, és egyetlen mozdulattal létrehozza a hajtási vonalakat.
Ha Ön a csomagolással foglalkozik, akkor annak ismerete, hogyan készülnek ezek a matricák – és hogyan lehet gyorsabban és pontosabban elkészíteni őket –, valódi változást hozhat a termelésben. Ez az útmutató lépésről lépésre végigvezeti Önt a teljes szerszámkészítési folyamaton.
Mielőtt belevágnánk a lépésekbe, tisztázzuk, mit is építünk valójában.
A papírzacskó matrica egy acél matrica. Három fő része van:
- Nyírfa vagy juhar furnérból készült vastag rétegelt lemez, általában 12-18 mm. Erősnek, laposnak és stabilnak kell lennie – mert minden vetemedés ledobja az egész kockát.
- Vágási szabályok: Vékony acél pengék, általában 2 vagy 3 pt vastagságúak, amelyek átvágják a papírt.
- Gyűrődési szabályok: Rövidebb, tompa szabályok, amelyek hajtási vonalakat nyomnak a papírba anélkül, hogy levágnák.
A tervező CAD-szoftverben (AutoCAD, Illustrator vagy Cimex) készít egy szerszámelrendezést, amely különböző színeket vagy rétegeket használ a vágási vonalak és a gyűrődési vonalak elkülönítésére. A fájl DXF vagy DWG formátumban kerül exportálásra – ez a szabványos formátum a szerszámkészítő szoftverekhez. Ezután a folyamat átkerül a műhelybe.
Mielőtt elkezdené, győződjön meg arról, hogy rendelkezik:
- Vágólemez: 12-18 mm lézerminőségű rétegelt lemez (nyír vagy juhar)
- Vágási szabályok: 2pt (0,71 mm) vagy 3 pt (1,07 mm) acélvonalak
- Gyűrődési szabályok: Általában 2 vagy 3 pont, rövidebb, mint a vágási szabályok
- Gumi kilökő anyag: Szabályok körül elhelyezett gumicsíkok, amelyek vágás után lenyomják a papírt
- CAD tervfájl: DXF vagy DWG formátum
- Lézeres vágógép (vagy hozzáférés egyhez)
- Szabályhajlító berendezés (kézi vagy automatikus)
- Gyűrődő vágógép
Minden a tervezéssel kezdődik. Szüksége van egy CAD rajzra, amely pontosan megmutatja, hogy a táska hol lesz elvágva, és hol lesz összehajtva. Tekintsd úgy, mint egy útitervet a halálhoz.
- Ellenőrizze a táska stílusát, méretét, papírvastagságát és hajtogatási szerkezetét.
- Hozzon létre vagy fogadjon CAD fájlt DXF vagy DWG formátumban.
- Háromféle vonalat jelöljön meg egyértelműen: vágási vonalakat (egyenes), gyűrődési vonalakat (pontozott vagy szaggatott), és szükség esetén perforáló vonalakat.
- Ellenőrizze még egyszer a méreteit. Egy kis tervezési hiba nagy hibává válik a szerszámban.
Ha a terv elkészült, importálja a DXF fájlt a lézervágó szoftverbe.
- Állítsa be a léptéket és a kezdőpontot.
- Térképezze fel a rétegeket, hogy a szoftver tudja, mely vonalak vágóvonalak és melyek gyűrődési vonalak.
- Adja meg a vágólap vastagságát és anyagtípusát.
- Állítsa be a lézerteljesítményt, a vágási sebességet és a bevágáskompenzációt.
A „bevágás” annak a résnek a szélessége, amelyet a lézer beleéget a táblába. Ez kritikus. Ha a rés túl széles, a szabály laza lesz, és a préselés során kihúzódhat. Ha a nyílás túl keskeny, a tábla meghajolhat vagy akár meg is szakadhat. A szabványos nyílásszélességek 2pt (körülbelül 0,71 mm) vagy 3 pt (körülbelül 1,07 mm).
Helyezze a rétegelt lemez vágólapot a gépasztalra. Igazítsa a nulla ponthoz, és rögzítse biztonságosan. A vágás közben elmozduló deszka tönkrement matricát jelent. A legtöbb modern gép szondát vagy automatikus követési rendszert használ a táblavastagság enyhe eltéréseihez való igazításhoz, így a lézert egyenletes távolságban tartja.
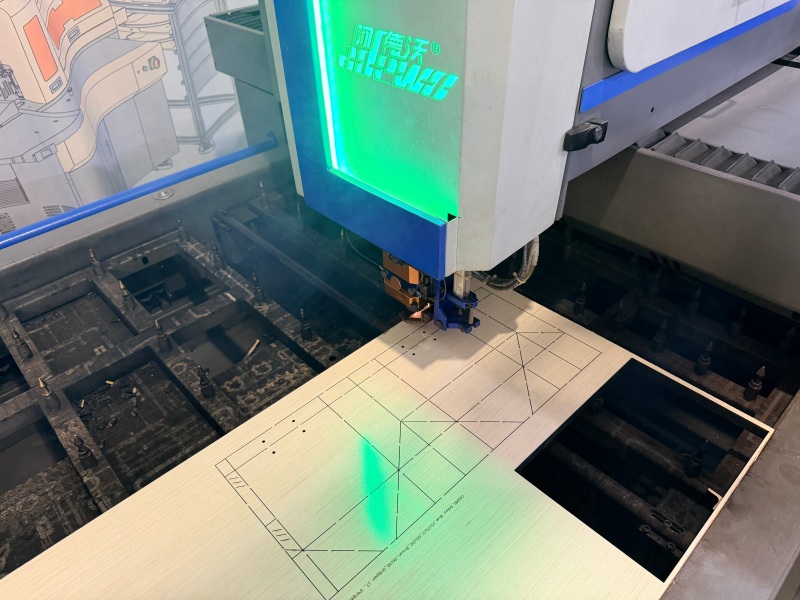
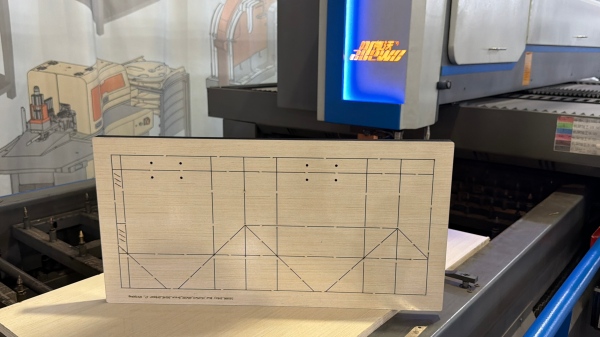
Itt kezd kialakulni a kocka. A CO2 lézer precíz réseket éget a rétegelt lemezbe a vágási és gyűrődési vonalak mentén.
- Indítsa el a vágási programot, és figyelje az első néhány nyílást.
- Ellenőrizze, hogy a nyílás szélessége és mélysége megfelel-e az előírásoknak.
- Vigyázzon a hidakra – kis vágatlan részek, amelyek a kockatáblát egymáshoz közeli szabályok között tartják össze.
- Vágás után távolítsa el a hulladékanyagot és ellenőrizze a táblát.
A lézer nem vág végig. Elég mélyre égeti a réseket ahhoz, hogy biztonságosan tartsa a szabályokat, miközben a tábla alját érintetlenül hagyja.
Most meg kell alakítania az acélszabályokat, hogy azok megfeleljenek a szerszám kialakításának. A vágási szabályok éles pengék; a gyűrődési szabályok tompák és valamivel rövidebbek.
- Válassza ki a megfelelő vastagságot és magasságot a vágódeszkához.
- Hajlítsa meg a szabályokat, hogy azok megfeleljenek a CAD-tervezés íveinek és sarkainak.
- Vágjon minden szabályt a kívánt hosszúságúra.
- Összetett formák esetén előfordulhat, hogy át kell hidalni (bevágás) a szabályokat a feszültségi pontokon a repedés elkerülése érdekében.
A kézi boltokban ezt szabályhajlítóval és szabályzóvágóval teszik. A fejlettebb üzletekben egy automata hajlítógép a teljes folyamatot digitális fájlból, hajlítási és vágási szabályokat kezeli, sokkal kevesebb kézi hibával.
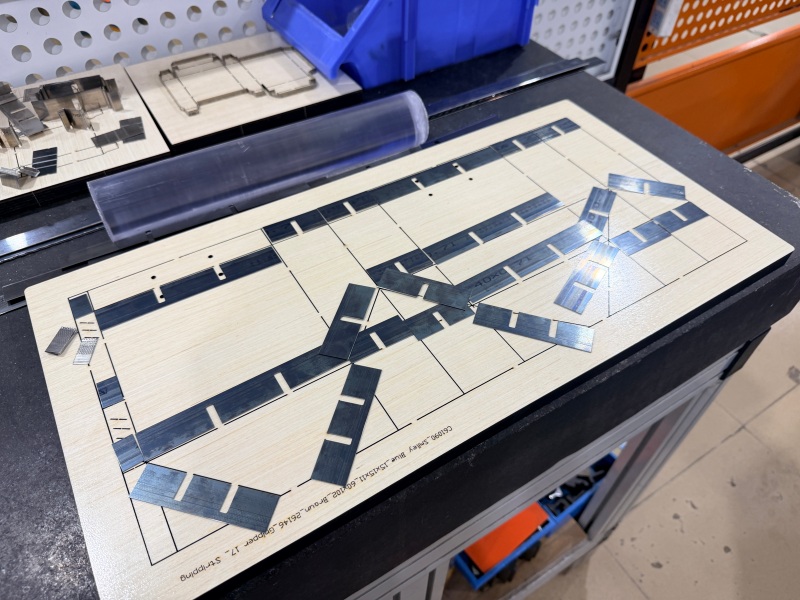
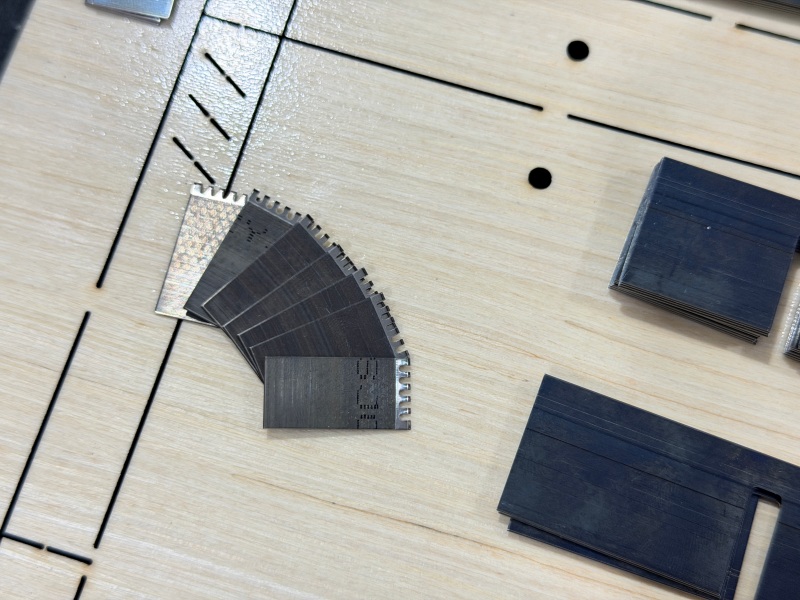
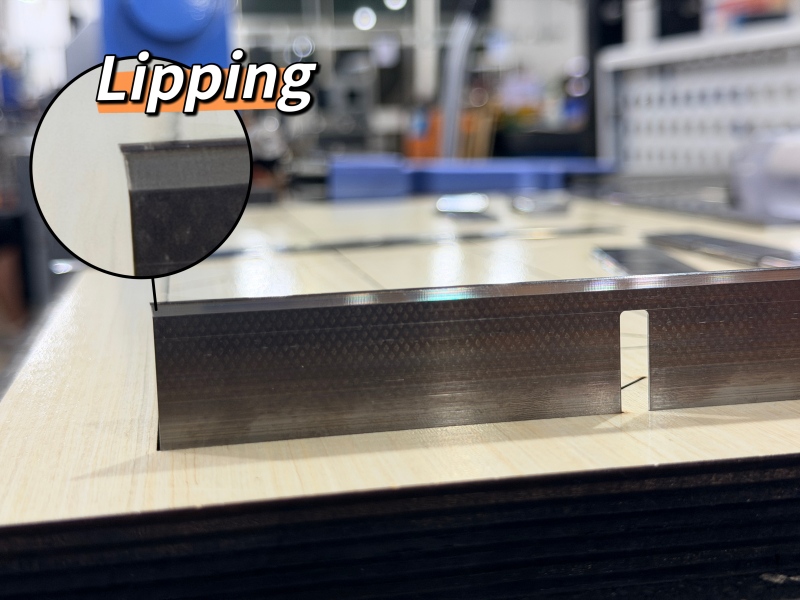
A tábla vágásával és a szabályok kialakításával itt az ideje összeszerelni a kockát.
- Helyezze be a vágási szabályokat a vágási vonalak mentén lévő nyílásokba.
- Szúrjon be gyűrődési szabályokat a gyűrődési vonalak mentén.
- Ellenőrizze, hogy minden szabály a megfelelő magasságban van-e, és szorosan illeszkedik-e a nyílásába.
- Győződjön meg arról, hogy minden szabály egyenrangú. A túl magasan ülő szabály túl mélyre vág; amelyik túl alacsonyan ül, annak teljesen hiányzik a papír.
Ezt a lépést gyakran "szabály beillesztésnek" vagy "szerszám-összeállításnak" nevezik. Ez részletgazdag munka, de a megfelelő megoldás jelenti a különbséget a tiszta és a rendetlen vágás között.
Miután a szabályok beálltak, gumi kell. A gumicsíkokat a szabályok körül helyezik el, valamivel magasabban, mint a vágóél. Feladatuk egyszerű: amikor a matrica lenyomja és levágja a papírt, a gumi visszanyomja a papírt a matricáról, így az nem ragad.
- Helyezze el egyenletesen a gumicsíkokat az összes szabály körül.
- Ügyeljen arra, hogy a gumi magasabban legyen, mint a szabály éle.
- Ellenőrizze, hogy a gumi nem takarja-e el a vágási vagy gyűrődési területeket.
- Tesztelje a kilökődést úgy, hogy egy darab papírt a szerszámhoz nyom, és felemeli.
Mielőtt a kocka gyártásba kerülne, tesztelnie kell.
- Futtasson próbavágást a papírzacskó tényleges anyagán.
- Ellenőrizze a vágás minőségét: tiszták a vágások? A papír teljesen át van vágva?
- Ellenőrizze a gyűrődés minőségét: A papír tisztán hajtódik a gyűrődési vonalak mentén? Bármilyen repedés vagy szakadás azt jelenti, hogy a gyűrődési szabályokat módosítani kell.
- Ellenőrizze a kilökést: A papír simán kiválik a szerszámból?
- Szükség szerint állítsa be a szabályokat vagy a gumit.
- Ha minden rendben van, tisztítsa meg a szerszámot, címkézze fel a tasak típusát és méretét, és tárolja megfelelően.
A papírzacskó szerszámkészítés során a fő berendezési lépések a szerszámlap vágása, az acélszabályok hajlítása és a gyűrődési szabályok elkészítése. Az Adewo három olyan gépet kínál, amelyek lefedik ezeket a szakaszokat. Mindegyik használható külön-külön vagy egy kis gyártósor részeként.
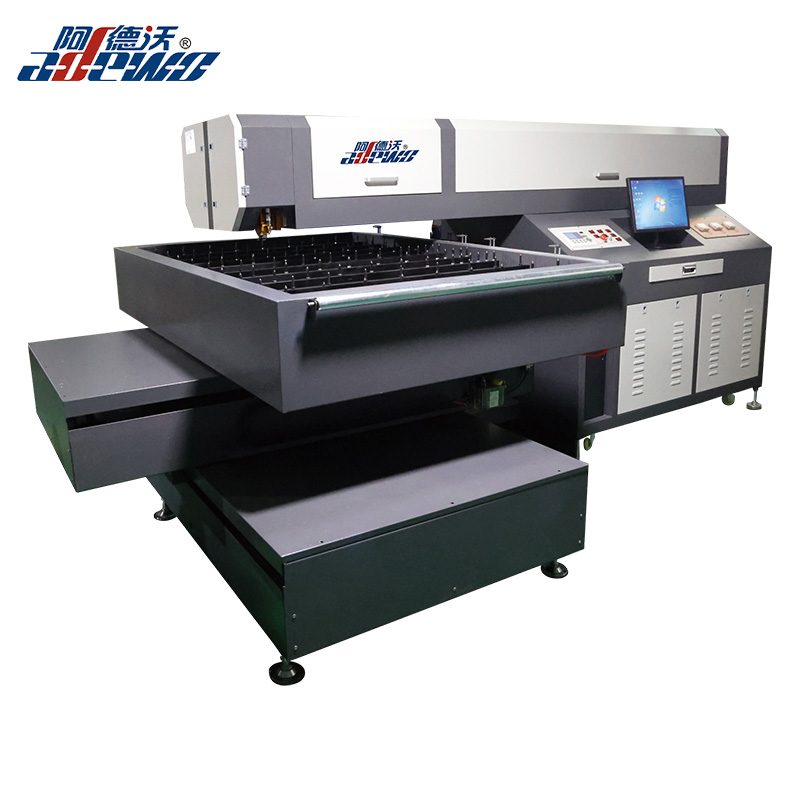
1. ADW-LC600 fix fejű lézeres vágógép
Miután a szerszámterv elkészült, az első gyártási lépés a szerszámlap vágása. Az ADW-LC600 egy erre a munkára tervezett lézervágó gép.
Fix lézerfejet és mozgóasztalt használ, ami stabilan tartja a vágást. Az importált földgolyós csavarhajtás tartósságot és nagy pontosságot biztosít, míg a keresztszerkezet hosszú távú működést biztosít. Az auto-follow vágórendszer lehetővé teszi, hogy egy menetben különböző vastagságú lemezeket vágjon le, a tükör és a lencse pedig könnyen cserélhető és tisztítható. 6-22 mm-es rétegelt lemezt, valamint 3 mm alatti PVC-lapot, akrilt és acélt képes kezelni.
| Tétel | Specifikáció |
|---|---|
| Munkaterület | 1200 × 1800 mm (testreszabható) |
| Lézeres út | Lézeres fej rögzítve, asztalmozgatás |
| Meghajtó típusa | Importált földelt golyós csavar |
| Vágó anyagok | 6-22 mm rétegelt lemez, PVC, akril, acél <3 mm |
| Fájlformátum | AI, DST, PLT, BMP, DXF |
| Tápegység | Egyfázisú 220V, 50/60Hz, 10A |
2. ABM-832A2 automatikus hajlítógép
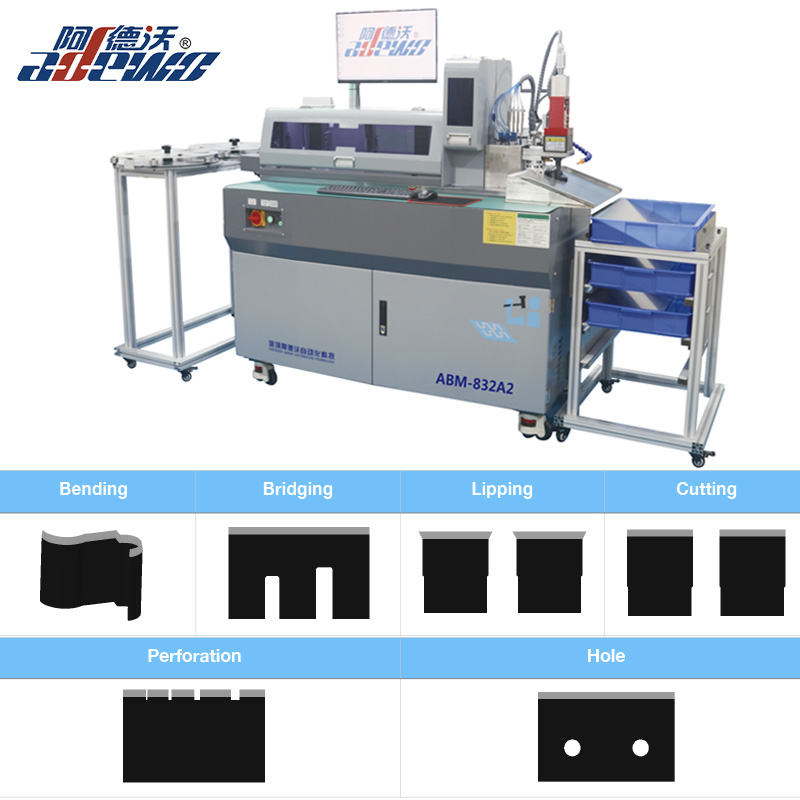
A vágódeszka levágása után az acélszabályokat meg kell hajlítani és le kell vágni, hogy illeszkedjenek a papírzacskó alakjához. Az ABM-832A2 automatizálja ezt a lépést.
Egy műveletben egyesíti a hajlítást és a vágást, így a folyamat biztonságosabb és hatékonyabb. A többlyukasztó szerszám olyan választási lehetőségeket kínál, mint a peremezés, a formázás, a híd, a lyuk vagy a perforáció, és mindegyik szerszám független és könnyen cserélhető. A csavarvezető adagolású dupla bilincsek folyamatos működést tesznek lehetővé, az intelligens szoftver pedig könnyen használható több nyelvi opcióval. Támogatja a 0,45-1,05 mm-es vonalvastagságot és a 8-32 mm-es vonalmagasságot.
| Tétel | Specifikáció |
|---|---|
| Szabály vastagsága | 0,45, 0,53, 0,71, 1,05 mm |
| Szabály magassága | 8-32 mm |
| Alapvető funkciók | Hajlítás, ajakos, formázás, áthidalás, lapos vágás |
| Opcionális funkciók | Perforáció, lyuk |
| Fájlformátum | DXF, DWG |
3. ABM-X1E PRO Hosszosztályozó gyűrődő vágógép
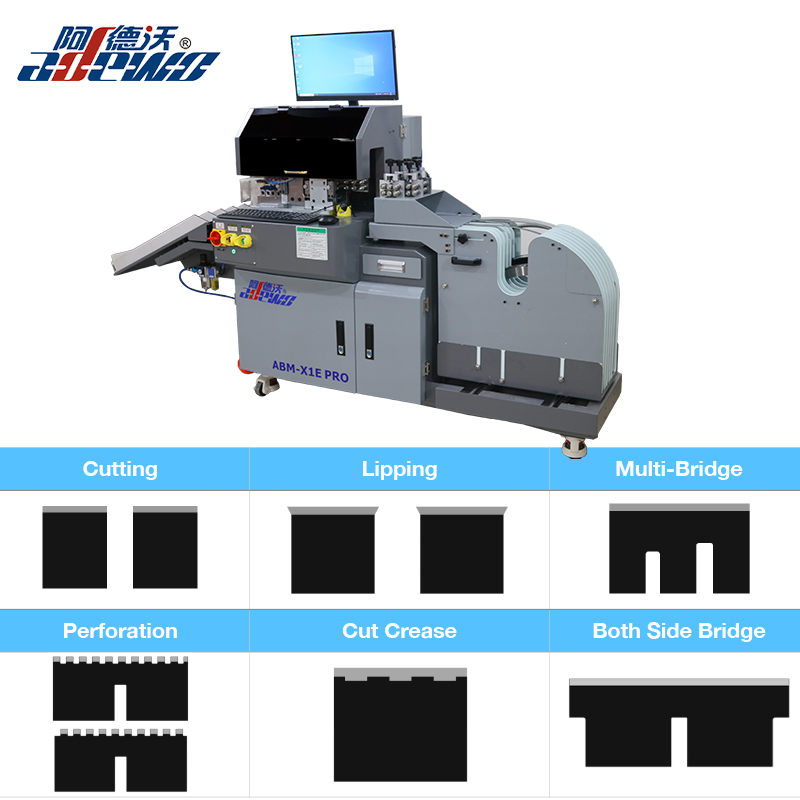
A gyűrődési szabályok fontosak a papírzacskók tiszta hajtásaihoz. Az ABM-X1E PRO segít a gyűrődési szabályok és a kapcsolódó funkciók pontos előkészítésében.
A szoftver automatikusan azonosítja a különböző hosszúságokat, így nem kell azokat manuálisan válogatni. Az eszközök testreszabhatók, beleértve a lehúzó szabályt és a 4pt/8pt lézeres gyűrődést. Mindegyik szerszám független és könnyen cserélhető, és a szervomotor kezeli az automatikus áthidalást és az automatikus vágást. A perforáció és a vágott gyűrődés szélessége a szoftveren keresztül állítható be. Egy többvonalas kazetta akár hét acélszalag tekercsét is képes tárolni, így a változtatások egyszerűek és biztonságosak. A gép támogatja az angol és a kínai szoftvereket is, és kis helyigényű.
| Tétel | Specifikáció |
|---|---|
| Szabály vastagsága | 0,71, 1,05, 1,42 mm |
| Három szerszámos funkciók | Áthidalás, vágás, ajakos, mindkét oldali híd |
| Négyszerszámos funkciók | Áthidalás, vágás, ajakos, kétoldali áthidalás, perforálás |
| Opcionális funkciók | Vágott ránc, sarokvágás, 4 pt/8 pt gyűrődési szabály, lehúzó szabály |
| Fájlformátum | DXF, DWG |
- A papírzacskót gyártó szerszámüzletek rendszeresen meghalnak, akik szeretnék csökkenteni az átfutási időt.
- Csomagolóvállalatok, amelyeknek gyorsabb szerszámgyártásra van szükségük a szoros szállítási ütemezés teljesítéséhez.
- Azok a gyártók, akik a munkák közötti jobb konzisztenciát és ismételhetőséget keresik.
- Azok a vállalkozások, amelyek a papírzacskók méretarányos növelését tervezik, a munkaerőköltségek arányos növelése nélkül hajtják végre a gyártást.
A papírzacskó matrica készítése többlépcsős folyamat, amely minden szakaszban precizitást követel – a CAD-tervezéstől és a lézeres vágástól a vonalhajlításig, a behelyezésig, a gumírozásig és a tesztelésig. A fenti lépések bármelyikének tévedése azt jelenti, hogy a szerszám nem vág tisztán, nem gyűrődik megfelelően, vagy nem tartós.
A jó hír az, hogy ennek a folyamatnak a nagy része automatizálható. Ha papírzacskó matricákat gyárt, és szeretné javítani a sebességet, a pontosságot vagy a konzisztenciát, érdemes ezeket a gépeket felfedezni. Felveheti a kapcsolatot az Adewo-val a gyártási igényeire szabott bemutatóért, gépspecifikációkért vagy műszaki támogatásért.
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Minden jog fenntartva.
Links Sitemap RSS XML Adatvédelmi szabályzat